Manifolds injapadalah komponen teras dalam sistem kawalan cecair hidraulik dan pneumatik. Dengan mengintegrasikan pelbagai komponen injap dan laluan, mereka mencapai kawalan berpusat tekanan, aliran, dan arah cecair, memudahkan struktur sistem dan meningkatkan kestabilan operasi. Berikut adalah pengenalan terperinci dari pelbagai perspektif:
1. Komponen teras dan klasifikasi
Struktur Asas
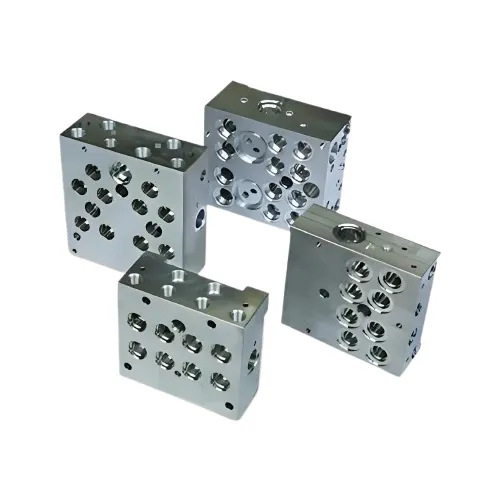
Injap Manifold: Berkhidmat sebagai pangkalan, ia biasanya diperbuat daripada besi tuang, aloi aluminium, atau keluli palsu. Ia mempunyai saluran hidraulik dalaman yang kompleks dan biasanya bentuk segi empat tepat, dengan panjang sampingan maksimum umumnya tidak melebihi 600mm.
Unsur Kawalan: Ini termasuk injap jenis plat, injap kartrij, dan injap modular, dijamin ke manifold injap oleh skru dan bertanggungjawab untuk fungsi kawalan teras.
Menyambung komponen: Ini termasuk kelengkapan, bebibir, dan anjing laut, menyambung paip luaran ke komponen dalaman untuk memastikan pengedap.
Aksesori Auxiliary: Ini termasuk palam pelabuhan proses, skru mengangkat, pelabuhan pemeriksaan, dan papan nama, memastikan kemudahan pemasangan, penyelenggaraan, dan pemeriksaan.
Klasifikasi Utama
Oleh integrasi fungsi: mereka dikategorikan sebagai saluran tunggalManifolds injap(fungsi tunggal, bahagian pasaran yang merosot setiap tahun), manifold injap pelbagai saluran (disepadukan dengan kawalan pelbagai saluran, menyumbang 42%), dan manifold injap bersepadu (sangat bersepadu, menyumbang 35%). Dengan jenis bendalir: Blok injap hidraulik (menguasai pasaran, menyumbang 72.6%), dan blok injap pneumatik (menyumbang 21.4%, dengan pertumbuhan pesat).
Ii. Prinsip kerja
Ambil blok injap hidraulik sebagai contoh. Intinya adalah untuk menyambungkan pelbagai komponen injap hidraulik dalam siri atau selari melalui litar minyak ketepatan dalaman. Selepas menerima isyarat luaran (seperti isyarat elektrik atau mekanikal), komponen kawalan mengawal litar minyak ON/OFF, aliran minyak, dan tekanan. Sebagai contoh, dalam sistem servo elektro-hidraulik, isyarat arahan dibandingkan dengan isyarat maklum balas kedudukan untuk menghasilkan isyarat ralat. Isyarat ini memacu injap servo, menukar isyarat elektrik ke dalam aliran minyak hidraulik, yang seterusnya menggerakkan silinder, akhirnya mencapai kawalan tepat penggerak (seperti bilah turbin dan lengan robot).
Iii. Pemprosesan
Pra-rawatan: Rawatan pelepasan tekanan (seperti penuaan) dilakukan pada kosong untuk mengelakkan ubah bentuk pasca pemprosesan dan memastikan bahan itu bebas daripada kecacatan seperti interlayers dan pinholes.
Pemesinan: Pemesinan kasar dilakukan menggunakan penggilingan dan perancangan, meninggalkan elaun untuk pengisaran halus. Kemudian, pemesinan ketepatan seperti penggerudian CNC dan membosankan dilakukan untuk memastikan ketepatan saluran litar minyak dan kekasaran permukaan (terutamanya pada permukaan pemasangan untuk mencegah kebocoran). Deburring and Cleaning: Benar-benar mengeluarkan burrs dari saluran (untuk mengelakkan menggaru meterai atau menyumbat garisan minyak), dan bersihkan dengan pembersih tekanan tinggi seperti inhibitor karat dan minyak tanah untuk memastikan tiada pemfailan besi atau serpihan kekal.
Perhimpunan dan Pentauliahan: Sahkan kedudukan dan sambungan lubang mengikut rajah skema, dan gunakan pelekat anaerobik untuk menutup sendi (penawar selama 24 jam). Semasa pentauliahan, siram garisan minyak selama 10-20 minit, tukar injap pembalikan solenoid untuk memastikan laluan minyak yang jelas, dan kemudian menjalankan ujian tekanan dan prestasi.
Kami menggunakan kuki untuk menawarkan anda pengalaman menyemak imbas yang lebih baik, menganalisis trafik tapak dan memperibadikan kandungan. Dengan menggunakan tapak ini, anda bersetuju dengan penggunaan kuki kami. Dasar Privasi